JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
Prejdite sa takmer každým obchodom s kovovými výrobkami a budete počuť rovnaký rozhovor. Prichádza nový tvar dielu, matrica sa musí prerezať a lis nečinne sedí, kým všetci čakajú. Technológia laserového zaslepovania vyrástla presne z tejto frustrácie. Namiesto toho, aby vytvrdená matrica narazila na plech, zaostrený laserový lúč sleduje obrys polotovaru po dráhe uloženej v softvéri. Zmeňte nákres, zmeňte program a ďalšie prázdne miesto sa zobrazí v priebehu niekoľkých minút, nie týždňov. Pre výrobcov, ktorí pracujú zo zvitkov, táto myšlienka dozrela do niečoho väčšieho: kompletné linky, ktoré sa odvíjajú, vyrovnávajú, režú a stohujú bez lisovania kdekoľvek v procese.
Ako sa technológia laserového orezávania líši od orezávania
Obe metódy premieňajú plochý materiál na tvarovaný polotovar. Fyzika však nemôže byť odlišnejšia a tento rozdiel formuje každé rozhodnutie, ktoré nasleduje.
Vystrihovačka je presný rezný nástroj vytvorený pre jeden obrys. Je rýchly, je opakovateľný a akonáhle je spustený, náklady na diel sú veľmi nízke. Čo nemôže urobiť, je zmeniť názor. Každá nová geometria znamená nové nástroje, nový skúšobný čas a nové kolo ladenia lisu. Na dlhodobých programoch so stabilným dizajnom má tento obchod stále zmysel.
Laserové zatemnenie funguje opačne. Nie je potrebné zostaviť žiadny nástroj, iba načítať rezací program. Inžinieri môžu počas jednej zmeny prepínať medzi hliníkovým panelom a konzolou z vysokopevnostnej ocele a prototypy môžu bežať na rovnakom zariadení ako výrobné diely. Kompromisy sú tiež odlišné: výkon závisí skôr od dĺžky rezu než od rýchlosti zdvihu a hrúbka materiálu sa stáva skutočným obmedzením a nie detailom.
- Náklady na nástroje sa presúvajú z matrice na diel na program na diel.
- Zmena sa meria v minútach, nie v týždňoch.
- Kvalita hrán závisí skôr od zaostrenia, plynu a rýchlosti ako od vôle matrice.
- Veľmi vysoké objemy stále uprednostňujú dobre postavenú matricu.
Vo vnútri cievkovej laserovej linky
Väčšina laserového vysekávania vo výrobe dnes nie je podávaná ručne. Začína to cievkou a väčšinu práce robí zariadenie obklopujúce laser.
Manipulácia s cievkami, vyrovnávanie a podávanie
Oceľová alebo hliníková cievka prichádza tesne navinutá a nesie napätie zablokované valcovaním. Privádzať tento materiál priamo do lasera by bola chyba. Cievka napájaná laserová rezacia linka preto začína odvíjačom, prechádza pásom cez presnú zarovnávačku a až potom ho podáva do rezacej stanice. Zarovnávač robí viac, než len vyrovnáva povrch. Uvoľňuje vnútorné napätie, takže pás zostane po rezaní plochý, čo je dôležité, pretože polotovar, ktorý po prechode lúča vyskočí z tvaru, sa nedá neskôr opraviť.
Rezacia hlava, hniezdenie a výťažnosť materiálu
Laserová hlava sa pohybuje nad pásom, zatiaľ čo materiál indexuje alebo sa nepretržite pohybuje cez oblasť rezu. Pretože lúč sleduje program a nie obrys matrice, môžu byť polotovary tesne vložené jeden do druhého. Odtiaľ pochádza veľká časť úspor. Tradičné ploché laserové rezanie zvyčajne začína obdĺžnikovými polotovarmi, ktoré môžu zanechať približne 2,4 palca šrotu na každej strane predtým, ako je polotovar dokonca vyrezaný. Začlenenie s napájaním cievkou odstraňuje veľkú časť tohto odpadu a umožňuje tej istej cievke vyrábať viac hotových dielov.
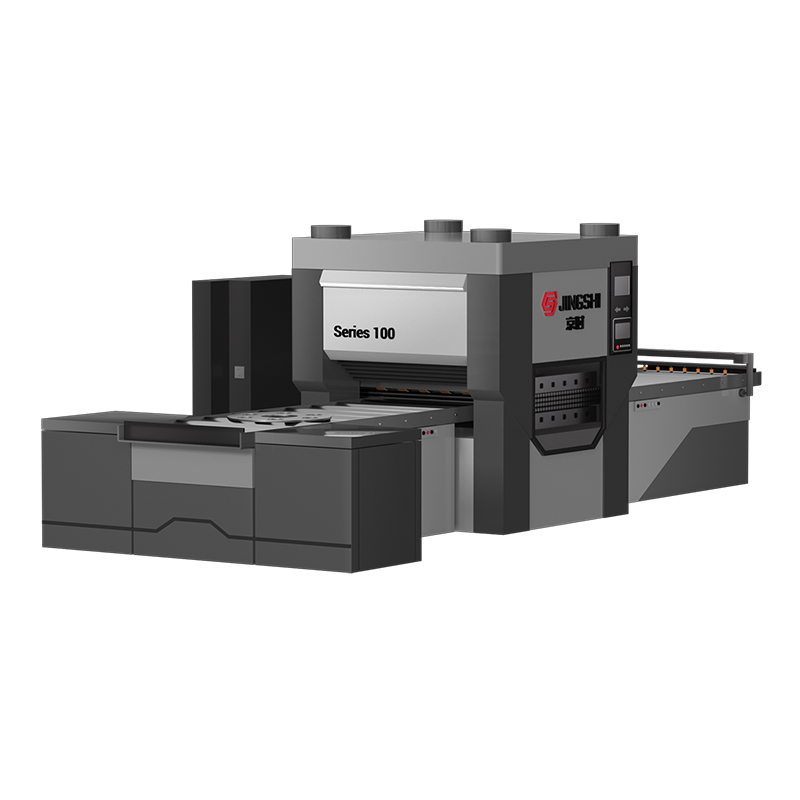
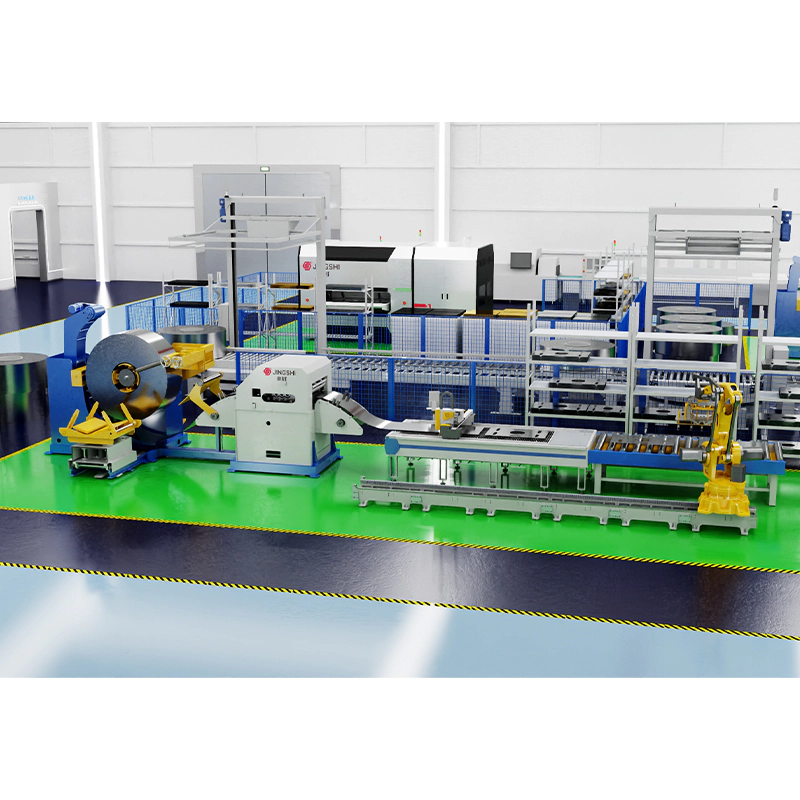 Cievka napájaná odvíjacia nivelačná laserová linka Integrovaný systém podávania zvitkov kombinuje odvíjanie, presné vyrovnávanie, servopodávanie, rezanie laserom a automatické stohovanie na premenu vnorených plánov zvitkov na hotové polotovary. Zobraziť produkt →
Stohovanie a manipulácia s dielmi
Po rezaní sa polotovary oddelia a stohujú, často pomocou robota alebo portálu, ktorý ich zdvihne z linky. Kostrový šrot je navinutý alebo nasekaný a poslaný na recykláciu. Čím hladší je tento koniec linky, tým viac sa rýchlosť lasera skutočne premieta do výstupu.
Prečo nivelačná kvalita rozhoduje o presnosti
Ak by sme mohli ponúknuť jednu radu každému, kto špecifikuje tento druh vybavenia, bola by to táto: nivelácii venujte toľko času, koľko trávite na laseri. Vlnitý pás mení vzdialenosť medzi dýzou a materiálom z jedného momentu na druhý a rezná hlava nikdy nedosiahne stabilnú ohniskovú vzdialenosť, ktorú potrebuje. Výsledkom je nekonzistentná šírka zárezu, odpad na spodnej strane a okraje, ktoré sa líšia od jedného konca zvitku k druhému.
Zvyškový stres je tým tichším problémom. Ak sa pred rezaním neodstráni, prerozdelí sa v momente, keď je obrys dokončený, a polotovar, ktorý meral dokonale plochý na stole, sa skrúti hneď, ako ho zdvihnete. Následné tvarovanie alebo zváranie potom bojuje proti chybe, ktorá bola zavedená proti prúdu. Hydraulické vyrovnávacie stroje s presne kontrolovaným prenikaním valcov zvládajú túto fázu správne a rozdiel sa prejavuje skôr v rovinnosti hotového polotovaru než v akomkoľvek hárku so špecifikáciami.
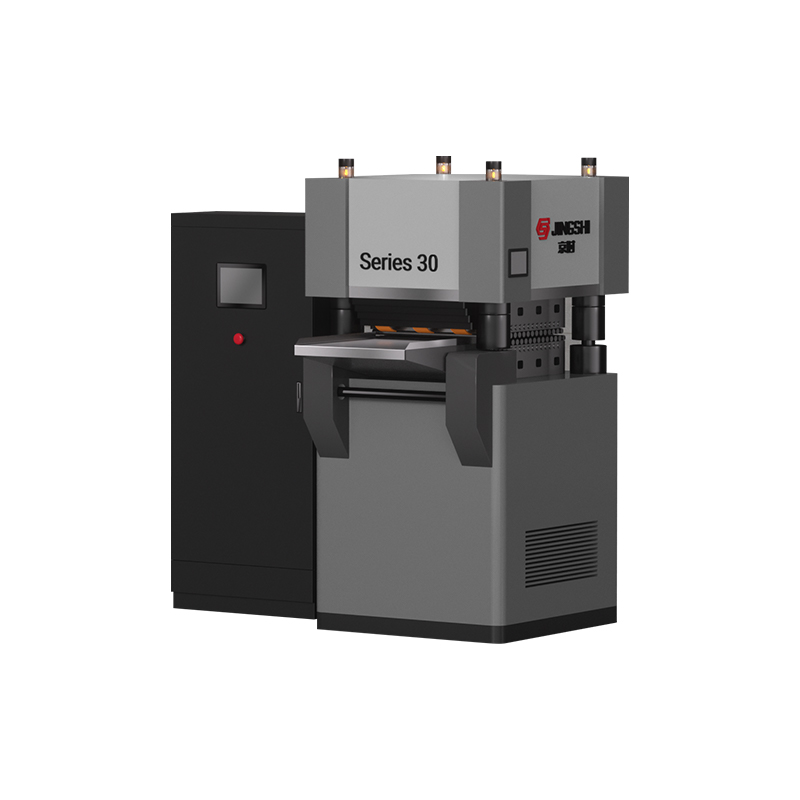
 Štvorstĺpový hydraulický presný nivelačný stroj série JingShi 50 Hydraulický presný vyrovnávač odstraňuje vnútorné napätie a deformáciu zo stredne hrubých plechov a podporuje plochejšie polotovary pred rezaním laserom alebo následným tvarovaním. Zobraziť produkt →
Materiály a hrúbka: Čo lúč dobre zvláda
Laserové zatemnenie je pohodlné s mäkkou oceľou, vysokopevnostnou nízkolegovanou oceľou, nerezom a hliníkom. Hrúbka je miesto, kde je potrebné vyladiť očakávania. Tenké a stredné meradlá režú rýchlo a čisto, zatiaľ čo ťažšia doska spomaľuje proces a posúva ekonomiku späť k mechanickým metódam. Nižšie uvedená tabuľka je hrubým sprievodcom porovnávania troch bežných prístupov.
| Aspekt | Die blanking | Ploché laserové zatemnenie | Cievkové laserové zatemnenie |
|---|---|---|---|
| Nástroje na diel | Vyhradená kocka | žiadne | žiadne |
| Zmena tvaru | Nová kocka a skúška | Nový program | Nový program |
| Materiálová výťažnosť | Dobré pre vnorené rozloženia matrice | Spodné, obdĺžnikové polotovary | Vysoké, tesné hniezdenie |
| Stav okraja | Ostrihaný okraj | Čistá laserová hrana | Čistá laserová hrana |
| Priepustnosť | Veľmi vysoká | Mierne | Vysoká na tenkom až strednom meradle |
| Najlepšie sedí | Dlhé, stabilné programy | Nízky objem, plochý list | Výroba flexibilných cievok |
Kde sa technológia laserového orezávania hodí do skutočnej výroby
V praxi si táto technika zasluhuje svoje miesto všade tam, kde sa tvary menia rýchlejšie, ako dovoľujú rozpočty na nástroje. Dodávatelia automobilového priemyslu ho používajú na panely karosérie, konštrukčné držiaky a tepelné štíty, kde jedna platforma môže zdieľať niekoľko prázdnych variantov – vzor, ktorý často vidíme v výroba automobilových a motocyklových dielov . Výrobcovia elektrických skríň, výrobcovia komponentov výťahov a výrobcovia zariadení čelia rovnakému tlaku: veľa čísiel dielov, mierne objemy a malá trpezlivosť na dodacie lehoty na nástroje.
Ťažšie priemyselné odvetvia majú svoju vlastnú verziu otázky. Keď hrúbka plechu a tolerancia rovinnosti stúpajú, stroj na vyrovnávanie hrubých plechov pracujúci pred rezacou stanicou je zvyčajne rozumnejšou investíciou, než tlačiť laser za jeho pohodlný rozsah.
Beyond Blanking: Zvyšok linky
Zatemňovacia linka je zriedka jediným zariadením, ktoré závod potrebuje. Mnoho výrobcov to spája s linkou na rezanie na dĺžku pre strihané pravouhlé diely alebo s kombinovanou linkou odvíjania, vyrovnávania a dierovania, kde tvarovanie nasleduje po rezaní. Tieto konfigurácie sa oplatí pochopiť pred rozhodnutím o kúpe a napísali sme na ne podrobnejší pohľad cievkové laserové zatemnenie a spôsob zostavenia čiary .
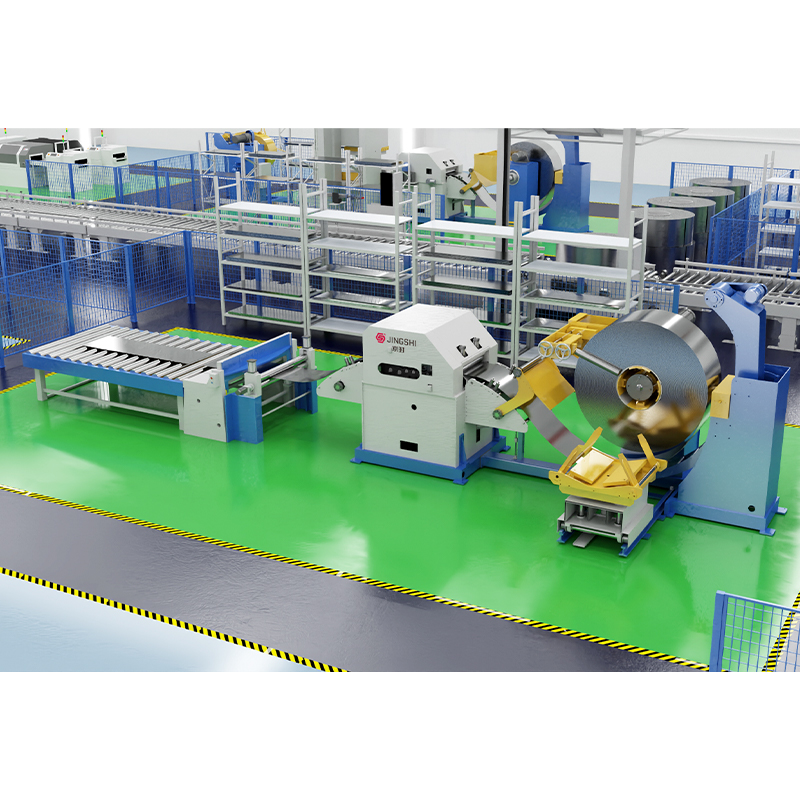 Podávač s vysoko presným odvíjacím rovnačkou, odrezaný na dĺžku Automatizovaná linka CTL kombinuje odvíjanie, presné vyrovnávanie, servopodávanie a vysokorýchlostné strihanie pre presnú výrobu hliníka a nehrdzavejúcej ocele na dĺžku. Zobraziť produkt →
Otázky, ktoré by ste si mali položiť predtým, než sa zaviažete
- Akú rovinnosť vlastne vyžaduje môj výrobok? Špecifikácie nivelácie by sa mali riadiť časťou, nie brožúrou o stroji.
- Aký najhrubší materiál reálne spustím počas nasledujúcich piatich rokov?
- Koľko čísel dielov sa zmení za rok? Toto číslo, viac ako objem, rozhoduje o tom, či sa flexibilita oplatí.
- Dokáže vlasec zvládnuť šírky, hmotnosti a vnútorné priemery cievok bez ďalšej manipulácie?
- Čo sa stane so šrotom a hotovými polotovarmi na konci linky?
- Ako bude zariadenie testované pred odoslaním – s mojím materiálom alebo so štandardnou vzorkou?
Tento posledný bod si zaslúži dôraz. Rovinnosť a kvalitu rezu je najjednoduchšie posúdiť podľa materiálu, ktorý skutočne používate. Testovanie rovinnosti každého stroja, správania sa pri zaťažení a hluku pred opustením továrne je zvyk, ktorý považujeme za neprijateľný, pretože linka, ktorá dobre funguje iba na demo sklade, nebola skutočne preukázaná.
Technológia laserového vysekávania nie je náhradou každého lisu a matrice v závode. Je to iná odpoveď na špecifický problém: ako rýchlo vyrobiť polotovary, keď sa tvar neustále mení a rozpočet na nástroje sa nenatiahne. Keď je nivelačná fáza správne navrhnutá a linka je nakonfigurovaná okolo vášho skutočného materiálu, výsledky sa objavia tam, kde na nich záleží – plochejšie prírezy, menej odpadu a výrobný plán, ktorý už nebude čakať na matricu.