JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
Choďte na akékoľvek poschodie na spracovanie cievok a o prevádzke môžete veľa povedať podľa toho, čo sa stane po vyložení cievky. Viacrezová zatemňovacia linka je jednou z tých výhod, ktoré potichu menia rytmus celého závodu. Namiesto toho, aby jeden pás podával nožnice, linka vezme hlavnú cievku, rozreže ju na niekoľko užších pásov, vyrovná tieto pásy a odreže ich na dĺžku, pričom hotové polotovary často stohuje v jednom kontinuálnom prechode. Pre výrobcov, ktorí kupujú zvitky po tonách a dodávajú diely po kusoch, je tento rozdiel praktický, nie akademický.
Ak porovnávate možnosti vybavenia alebo sa snažíte rozhodnúť, či multi-cut linka patrí do vášho ďalšieho rozšírenia, užitočné otázky sa netýkajú len rýchlosti. Týkajú sa rozsahu šírky, rovinnosti, výmeny, odpadu a toho, ako linka vyhovuje materiálu a ľuďom, ktorí ju budú prevádzkovať.
Čo je to Viacnásobná zatemňovacia linka?
Viacnásobná rezacia linka, niekedy nazývaná viacnásobná rezacia linka, kombinuje dve operácie, ktoré sú často oddelené: rezanie na šírku a rezanie na dĺžku. Hlavná cievka je namontovaná na odvíjačke, prevlečená cez rezaciu hlavu, pretiahnutá cez vyrovnávač a privádzaná k nožnici alebo podobnej reznej časti. Pretože rezacia hlava rozdeľuje cievku na viacero pásov, linka môže produkovať niekoľko polotovarov cez šírku cievky v rovnakom ťahu. Toto je „viacnásobná“ časť a práve z nej pochádza veľká časť priepustnosti.
Nie je to len skrátená línia s ďalšími nožmi. Linka musí zvládať napätie pásu, toleranciu šírky, otrepy, odstraňovanie šrotu a kvalitu stohu naprieč každým pásom naraz. Úzky pásik na vonkajšom okraji sa správa inak ako široký pásik v strede. Dobrý dizajn linky zodpovedá za to, že od prvej zovretej rolky až po zakladač a riadiaci systém musí udržiavať celú súpravu pásov v pohybe ako jeden koordinovaný proces.
Typická linka zahŕňa odvíjač, odlupovač a pridržiavač, prítlačné kotúče, rezaciu hlavu, navíjač šrotu alebo sekačku, vyrovnávač, slučkovú jamku, servoposuv, nožnice, výbehový dopravník a zakladač. Presné usporiadanie sa líši podľa materiálu, šírky, hrúbky a kvality povrchovej úpravy, ktorú zákazník potrebuje.
Ako linka funguje, krok za krokom
- Nakladanie a odvíjanie cievky. Hlavná cievka sa naplní, otvorí a privedie do linky. Odvíjač musí udržiavať stabilné napätie pri zmene priemeru cievky.
- Rozrezanie na šírku. Rotačné nože režú celú šírku zvitku na požadovanú šírku pásu. Vôľa noža a presah sú nastavené pre hrúbku a triedu materiálu.
- Manipulácia so šrotom. Orezanie okrajov a akýkoľvek vyradený úzky šrot sa navinie, naseká alebo odvezie, aby nezasahoval do dráhy pásu.
- Nivelácia. Pásy prechádzajú presným vyrovnávačom, ktorý pred rezaním odstraňuje súpravu zvitkov, kuše a okrajovú vlnu. Rovinnosť tu ovplyvňuje dĺžku rezu, kvalitu stohu a následné tvarovanie.
- Slučka a kŕmenie. Slučka alebo akumulátor izoluje nepretržitý proces rezania od štart-stop činnosti nožníc. Servoposuv meria každú dĺžku presne.
- Rezanie na dĺžku. Strihanie alebo podobné odrezanie vytvára dĺžku polotovaru. Rez musí byť štvorcový, s kontrolou otrepov a opakovateľný na všetkých pásoch.
- Stohovanie. Hotové polotovary sa prepravujú a stohujú spôsobom, ktorý chráni povrchy, udržuje presné počítanie a uľahčuje vyberanie stohu.
- Kontrola a prepínanie. Nastavenia receptúry, nastavenie noža, dĺžka podávania a nastavenia stohovača určujú, ako rýchlo sa linka presúva z jednej úlohy na druhú.
Viacnásobné vyprázdnenie verzus štandardné orezanie na dĺžku
Tieto dva typy liniek sa prekrývajú, ale riešia rôzne výrobné problémy. Štandardná linka na krátku dĺžku je často jednoduchšou odpoveďou, keď je úloha vždy jedna šírka a rýchlosť prepínania je dôležitá viac ako výkon na cievku. Linka s viacerými rezmi si zasluhuje svoje miesto, keď tá istá cievka môže poskytnúť niekoľko predajných šírok alebo keď je objem prírezu dostatočne veľký na to, aby odôvodnil dodatočné nastavenie rezania.
| Úvaha | Štandardné strihanie na dĺžku | Multi-Cut Blanking Line |
|---|---|---|
| Primárny vstup | Šírka jednej hlavnej cievky | Jedna hlavná cievka je rozrezaná na niekoľko pásikov |
| Výkon za cyklus | Jeden pásik, jedna dĺžka rezu | Viac pásov a viac polotovarov po celej šírke |
| Zmeny šírky | Zvyčajne nová cievka alebo okrajová úprava | Nastavenie rezania a výmena noža |
| Zameranie na náradie | Rovnačka, posuv a strih | Rezacia hlava, zarovnávač, podávač, nožnice a zakladač |
| Najlepšie sedí | Jednoduché jazdy v jednej šírke a časté zmeny | Veľkoobjemové prírezy a viaceré šírky z jednej cievky |
| Pozornosť pri zmene | Nižšia zložitosť nastavenia | Viac disciplíny pri nastavovaní, ale vyšší výkon na cievku |
Správna voľba zvyčajne závisí od knihy objednávok. Ak má väčšina úloh jednu šírku a krátke série, konvenčná linka môže udržať zariadenie flexibilnejšie. Ak je možné ten istý materiál rozdeliť na niekoľko hotových šírok alebo napájať niekoľko článkov po prúde, viacrezový prístup môže znížiť manipuláciu a zvýšiť využitie cievky.
Kde sa vypláca viacrezové zatemnenie
Viacrezové vysekávanie je najužitočnejšie, keď je hotový polotovar pravouhlý, alebo keď lis alebo laser orezáva konečný tvar. Je to menej o vytváraní zložitých kontúr a viac o premene cievky na ploché, presné, stohované polotovary rýchlosťou. To sa hodí pre širokú škálu operácií spracovania kovov, vrátane automobilové a motocyklové diely , výťahové a architektonické komponenty, elektrické skrine, poľnohospodárske stroje, pílové listy a presné lisovanie.
V mnohých z týchto závodov strihacia linka zásobuje lis, laserovú bunku alebo tvárniacu operáciu, takže na rovinnosti a konzistentnej výške stohu záleží rovnako ako na rýchlosti spracovania. Blank, ktorý je mierne dlhý, ale plochý, môže stále dobre bežať. Blank, ktorý má správnu dĺžku, ale nesie okrajovú vlnu alebo kušu, môže spôsobiť chybné podávanie, zlé prispôsobenie a ďalšie prepracovanie po prúde. Preto si vyrovnávanie zaslúži rovnakú pozornosť ako rezacia hlava.
Čo treba hľadať pri zadávaní riadku
Veľkosť riadku začína cievkou, nie brožúrou. Pred porovnaním rýchlostí definujte rozsah materiálu, ktorý skutočne chcete použiť, a štandard kvality, ktorý musí hotový polotovar spĺňať. Linka, ktorá je pre prácu príliš veľká, môže byť rovnako frustrujúca ako linka, ktorá je príliš malá.
- Šírka, hrúbka a medza klzu cievky. Skontrolujte celý rozsah, nielen stredný bod. Ťažší materiál alebo materiál s vyššou pevnosťou ovplyvňuje zaťaženie noža, silu rovnačky a strihovú kapacitu.
- Počet rezov a šírky pásov. Uistite sa, že rezacia hlava zvládne aj najužší pás, ktorý plánujete vyrobiť, a že odstraňovanie odpadu je dimenzované na objem orezania.
- Schopnosť vyrovnávania. Zarovnávač by mal zodpovedať šírke pásu, hrúbke a štandardu rovinnosti. Viac kotúčov a presné nastavenie pomáha pri tenkom materiáli a vysokokvalitnej povrchovej práci.
- Typ strihu a kvalita rezu. Rozhodnite sa, či rovné nožnice, letmé nožnice alebo iná metóda rezania vyhovuje požiadavkám na otrepy a pravouhlosť.
- Stohovanie a ochrana povrchu. Rýchla čiara, ktorá označuje horný povrch alebo vytvára nerovnomerné stohy, nie je skutočne produktívna.
- Výmena a nastavenie noža. Opýtajte sa, ako dlho trvá zmena šírky, aké nástroje sú potrebné a či je možné nastavenia uložiť ako recepty.
- Ovládanie a bezpečnosť. Navliekanie závitov, prístup k nožu, ochranu a viditeľnosť operátora by ste mali zvážiť včas, nie až po inštalácii.
Kontroly kvality, na ktorých záleží na podlahe
Na viacstrihovej linke je kvalita reťazou. Jeden slabý článok sa objaví na zakladači. Praktická kontrolná rutina zvyčajne zahŕňa šírku pásu, výšku otrepu, rovinnosť, dĺžku rezu, pravouhlosť a stav povrchu. Po nastavení skontrolujte niekoľko prvých polotovarov a potom odoberte vzorky v definovanom intervale, keď sa cievka spustí.
- Tolerancia šírky. Odmerajte niekoľko prúžkov cez cievku, nielen stredný prúžok.
- Otrepy a kvalita hrán. Pozrite sa na obidva štrbinové hrany a zrezané hrany. Tupé nože alebo nesprávna vôľa sa rýchlo prejavia.
- Plochosť. Po vyrovnaní a znova po rezaní skontrolujte súpravu cievok, kuše, okrajovú vlnu a stredovú pracku.
- Dĺžka a pravouhlosť rezu. Konzistentná dĺžka je užitočná iba vtedy, ak je rez štvorcový a stoh je pravdivý.
- Stav povrchu. Sledujte stopy po rolovaní, škrabance a poškodenia spôsobené manipuláciou, najmä na viditeľných alebo lakovaných častiach.
- Stack kvalita. Počet, zarovnanie a prekladanie ovplyvňujú, ako sa budú polotovary správať pri ďalšej operácii.
Integrácia s vyrovnávaním a následnými operáciami
Nivelácia nie je vedľajšia poznámka na viacrezovej zatemňovacej linke. Ak pásy nesú zvitok alebo vlnu okrajov do nožníc, dĺžka rezu môže byť správna, zatiaľ čo polotovar stále zlyhá po prúde. Zarovnávač by mal byť dimenzovaný na celú šírku pásu a rozsah od najtenšej po najhrubšiu, ktorý plánujete používať, s dostatočnou podporou valcov a nastavením na manipuláciu s materiálmi, ktoré skutočne kupujete.
Naša vysoko presná linka CTL je pre konvenčné usporiadanie odvíjača-vyrovnávača-podávača užitočnou referenciou, keď si úloha vyžaduje presné podávanie a výstup rezu na dĺžku namiesto rezania viacerých pásov.
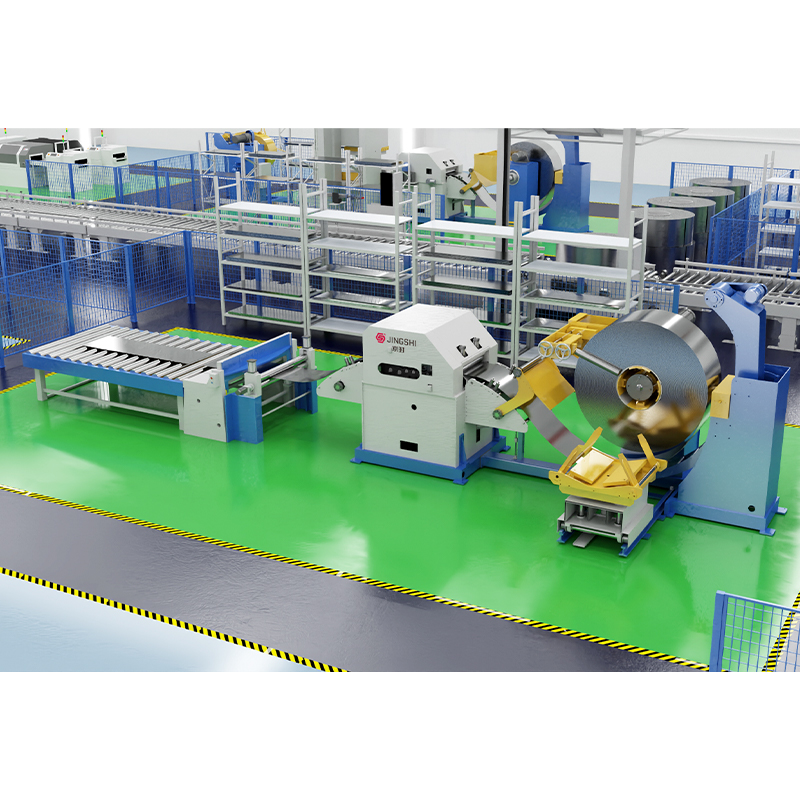 Podávač s vysoko presným odvíjacím vyrovnávačom s dĺžkou odrezaného vlasca Pre konvenčné usporiadanie s cievkovým podávaním, ktoré si vyžaduje presné podávanie a strihanie, táto integrovaná linka kombinuje odvíjanie, vyrovnávanie, servopodávanie a výstup rezu na dĺžku. Zobraziť produkt →
Keď zatemňovacia linka napája laserovú bunku namiesto mechanického strihu, procesné okno sa zmení. Kvalita hrán, rovinnosť a umiestnenie listu sú ešte dôležitejšie, pretože neexistuje žiadny lisovací nástroj, ktorý by absorboval malé odchýlky. Ak stále vážite strihanie založené na strihaní proti rezaniu laserom, tento návod na cievkové laserové zatemnenie prechádza procesom a kompromismi.
Pre laserové rezanie s cievkovým posuvom naša linka na odvíjanie, vyrovnávanie a laserové zatemňovanie ukazuje, ako možno integrovať vyrovnávanie a rezanie bez mechanických nožníc.
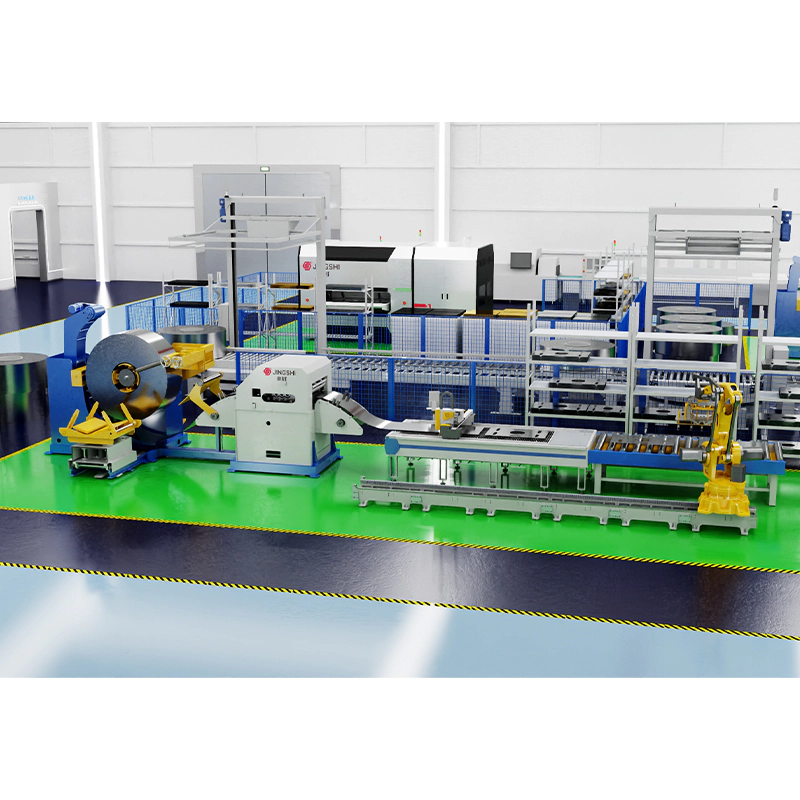 Linka odvíjania, vyrovnávania a laserového zatemňovania Pre laserové rezanie s cievkovým posuvom bez mechanických nožníc táto linka integruje odvíjanie, vyrovnávanie, servopodávanie, rezanie laserom a automatické stohovanie pre flexibilnú výrobu polotovarov. Zobraziť produkt →
Ak je ďalším krokom lisovanie, linka musí poskytovať konzistentnú polohu pásu a dĺžku podávania do lisu. Vysokorýchlostná dierovacia linka s odvíjačom, vyrovnávačom a podávačom so servo podávacím systémom 3 v 1 je jedným zo spôsobov, ako spojiť manipuláciu so zvitkami, vyrovnávanie a podávanie lisu v kompaktnom usporiadaní.
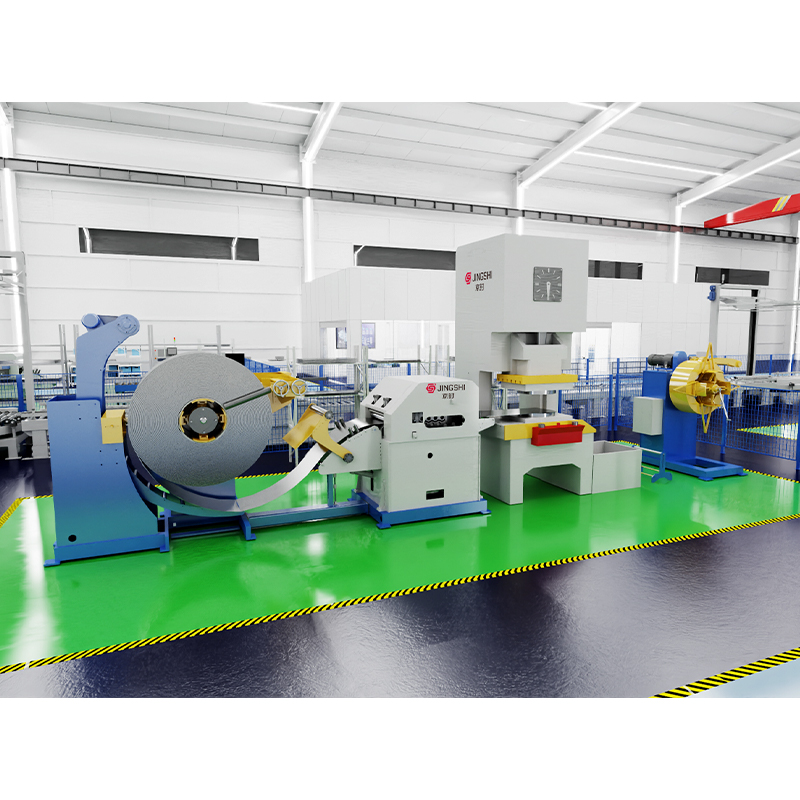 Vysokorýchlostná 3-v-1 odvíjacia vyrovnávacia linka podávača Na pripojenie manipulácie s cievkami, vyrovnávania a podávania lisu v kompaktnom usporiadaní razenia podporuje táto servo linka 3 v 1 nepretržité dierovanie s presnou dĺžkou podávania. Zobraziť produkt →
Praktické slovo o rozložení a podpore
Viacrezová slepá linka je systém, nie zoznam strojov. Najlepšie výsledky sa dostavia, keď sú fázy navíjania, rezania, vyrovnávania, podávania, rezania a stohovania navrhnuté ako jeden proces a keď majú operátori priestor na bezpečné navliekanie, kontrolu, výmenu nožov a odstraňovanie odpadu. Tu sú skúsenosti na podlahe rovnako dôležité ako špecifikácia zariadenia.
Ak plánujete novú linku alebo nahrádzate starší proces rezania na dĺžku, začnite s rozsahom materiálu, veľkosťami polotovarov a následnou operáciou. Potom zmerajte čiaru okolo tejto reality. Dobre prispôsobená strihová linka s viacerými rezmi môže premeniť zvitok na hotové polotovary s menším počtom manipulačných krokov a konzistentnejšou rovinnosťou, ale iba vtedy, keď rozsah šírky, kvalita vyrovnávania a rutina výmeny sú vhodné pre danú prácu.